什么是真空压铸?
真空压铸通过排出模具型腔以及料筒内空气和其它原因产生的不良气体,保证产品的高品质,高密度。以对气密性要求严格的汽车配件为首,真空压铸是可以大幅度减少压力泄露不良的必要技术。
压铸的不良产生原因及对策
压铸过程中的内部缺陷(气孔)或外观不良主要由以下三个原因造成
01脱模剂残留造成的水蒸气爆炸
脱模剂中的水分残留侵入金属溶汤引起水蒸气爆炸,气体的断热压缩(过热,剥落,粘模)引起
对策
合模完成以后模具的表面温度维持在130℃以上。
02型腔内产生的断热压缩和氧化反应
- 型腔内的空气以及脱模剂产生的气体导致「断热压缩(过热・剥落・粘模)」的发生
- 断热压缩导致的射出速度减速以及充填不良。
- 空气中的氧气导致的金属溶汤氧化。
对策
对型腔内气体进行真空吸引
03料筒内气体产生的断热压缩和射出减速
料筒内空气和冲头润滑剂产生的气体导致断热压缩,连带射出速度减速。
对策
对料筒内气体进行真空吸引。
工学定义的真空等级划分
根据日本产业规格JIS,真空范围可划分为5个等级(※2021年9月更改)
工学定义的真空等级
低真空(low vacuum):大气压未满102Pa以上
中真空(medium vacuum):未满102Pa, 但10-1Pa以上
高真空(high vacuum)未满10-1Pa,但10-6Pa以上
超高真空(ultra high vacuum):未满10-6Pa,但10-9Pa以上
极高真空(extremely high vacuum ):未满10-9Pa
根据以上划分,所有的真空压铸均属于低真空范围。
真空系统的构成
真空装置和排气块(真空阀或波浪排气板)的组合

真空系统的种类
01机械式真空阀真空系统
真空装置和机械式真空阀的组合。真空排气槽的设计准确无误的情况下,压铸产品品质改善立竿见影。
02料筒真空系统
通过在料筒上开孔连接真空装置进行真空吸引。如在模具侧追加一组排气块,效果更佳。
03波浪排气板真空系统
波浪排气板和真空装置的组合。性价比最高,品质要求一般的产品可以尝试。
04EV真空阀真空系统
取机械式真空阀和波浪排气板的长处于一身的EV真空阀和真空装置的组合。阀关闭信号准确无误的情况下,是使用最简便的真空系统。
真空系统购入流程
01 产品的选定
根据压铸机的吨数和冲头直径,选择对应的真空装置和真空排气块。
02 真空排气方案的探讨
根据客户产品的特征和品质要求探讨合适的真空排气方案。
03 真空系统的制作
真空装置的交期是下订单后两个月。真空排气块约为一个月。
04 真空系统交货,设置,试制。
交货后提供保养和技术支持服务。
Check!
如有购买意向,请同本司详细咨询。
根据不同客户的生产环境制定最适合的真空系统提案。
真空试制的确认事项
01安装至模具时注意事项
| 确认项目 | 确认事项 |
|---|---|
| 真空阀分型面确认 | 真空阀分型面高于模具分型面约0.03~0.04 |
| 分流子套筒的周围 | 良好 |
02铸造前确认
| 确认项目 | 确认事项 |
|---|---|
| 脱模剂喷涂位置及时间 | 请确保脱模剂向固定本体侧的活塞及真空阀喷涂1秒以上。 |
| 真空吸引路 | 请确保真空吸引软管连接紧密。 |
| 阀保护空气路 | 请确保阀保护空气导管连接紧密,在压铸机的低速及高速铸造模式下可持续供给空气。 |
03鋳造時の確認
| 确认项目 | 确认事项 |
|---|---|
| 阀保护空气 | 在压铸机的低速及高速铸造模式下持续供给空气,当切换至高速增压模式后请确认该空气供给是否停止。切换至高速增压模式后请注意是否有残压。 注 如果手动使用此功能请特别留意。 |
| 冲头润滑剂的燃烧状态 | 注入金属溶汤时是否有少量润滑剂燃烧(烟少量)。 |
| 真空阀周围是否有漏气 | 铸造时在真空阀分型面附近是否有空气被吸入(产品推出后,是否出现毛刺)。 |
| 真空阀动作 | 模具打开时,真空阀是否同时被推出 注 如推出时机略有迟延则可能已经发生堵塞。 |
| 真空吸引动作 | 是否可以看到真空软管内的白烟(参考:进行真空吸引时,真空软管会有不同程度的收缩)。 |
| 真空吸引开始时机 | 真空吸引动作要早于听到压铸机的射出音。 |
04鋳造品の外観
| 确认项目 | 确认事项 |
|---|---|
| 真空阀排气沟外观 | 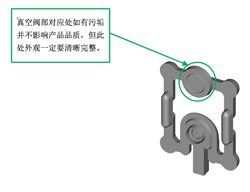 |
| 外观确认(全体) | 真空吸引影响可见。 |
05其它
| 确认项目 | 确认事项 |
|---|---|
| 模具温度 | 120℃以上 |
06鋳造条件
| 确认项目 | 确认事项 |
|---|---|
| 真空阀在低速转高速的0.4秒前开始真空吸引。 波浪排气板在低速转高速的0.5秒前开始真空吸引。 热室压铸机使用真空压铸的情况下,不同机型, 扣嘴后根据射出信号的延迟时间进行设定。 ※参考右图 | 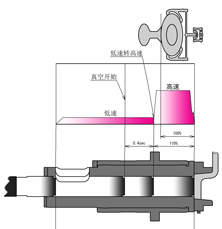 |
真空阀 铸造使用时的注意事项
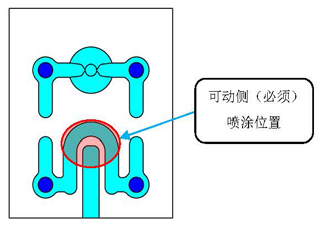
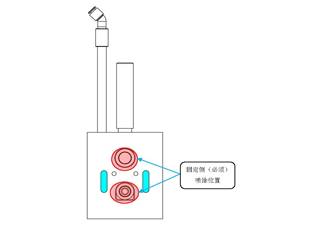
01脱模剂的喷涂
请保证向下图指示区域内喷涂脱模剂0.5秒以上。
此项措施可预防真空阀动作不良并有效延长真空阀的使用寿命。
- 可动本体的喷涂区域
- 固定本体的喷涂区域
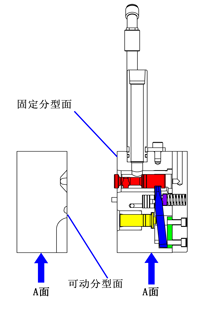
02安装至模具时的注意事项
请保证真空阀可动本体及固定本体的分型面高于模仁0.03~0.08mm。
型号不同,真空阀分型面高于模仁的具体尺寸也不同。
进行模具制作时,请参考产品的安装示意图进行调整。
请用螺丝将真空阀的A面紧密固定在模具上。
03活动部润滑剂的喷涂
对真空阀进行拆分后请向活塞,活塞套,真空阀,真空阀套涂抹适量润滑剂。此举动可大大减少真空阀的动作不良。
本公司提供真空阀免费保养服务。真空阀进行拆分后,清洗各部件并测量尺寸精度。(免费)