真空ダイカストとは?
真空ダイカストは、キャビティ内およびスリーブ内の空気・発生ガスを強制的かつ徹底的に排出し、高密度・高品質な鋳物を成形する鋳造プロセスです。特に気密性が求められる自動車部品をはじめ、圧漏れ不良を極限まで低減させるための不可欠な技術として位置づけられています。
ダイカストにおける不良要因と対策
ダイカスト工程における内部欠陥(巣)や表面不具合は、
主に以下の3つの要因によって引き起こされます。
01離型剤残留による「水蒸気爆発」
離型剤の水分が残留した状態で溶湯が侵入すると、水蒸気爆発を起こして「断熱圧縮(過熱・剥がれ・焼付き)」を引き起こします。
対策
型締め完成後の金型表面温度を130℃以上に維持。
02キャビティ内ガスによる「断熱圧縮・酸化反応」
- キャビティ内の空気および離型剤から発生するガスによる「断熱圧縮(過熱・剥がれ・焼付き)」の発生
- 断熱圧縮に伴う射出速度の減速および湯回り不良
- 空気中酸素による溶湯の酸化
対策
真空によるキャビティ内の空気の吸引
03スリーブ内ガスによる断熱圧縮と射出速度の減速
スリーブ内の空気やチップ潤滑剤から発生するガスの断熱圧縮と、それに伴う射出速度の減速を引き起こします。
対策
真空によるスリーブ内の空気の吸引
工学定義の真空ランク
JIS(日本産業規格)では、真空を圧力の範囲によって5段階に分類されています。(※2021年9月改正)
工学定義の真空ランク
低真空(low vacuum):大気圧未満、102Pa以上
中真空(medium vacuum):102Pa未満、10-1Pa以上
高真空(high vacuum)10-1Pa未満、:10-6Pa以上
超高真空(ultra high vacuum):10-6Pa未満、10-9Pa以上
極高真空(extremely high vacuum ):10-9Pa未満
真空ダイカスト製品は、全て低真空に分類されます。
真空システムの構成
真空装置+排気ブロック(真空バルブor チルベント)の組み合わせで使用します。

真空システムの種類
01メカバルブ真空システム
真空装置とメカバルブの組み合わせです。真空排気ランナーのデザインが間違わなければ、品質改善の即効性が利きます。
真空装置とメカバルブの組み合わせです。真空排気ランナーの設計さえしっかり押さえておけば、すぐに品質改善の効果を実感していただけます。
02スリーブ真空システム
スリーブに穴をあけ、真空装置でしっかりと空気を引く仕組みです。
金型にもうひとつ排気ブロックをプラスしてあげると、より高い品質改善が期待できます。
03チルベント真空システム
チルベントと真空装置の組み合わせです。
コストパフォーマンスに最も優れており、一定以上のシビアな品質要求が求められる製品におすすめです。
04EVバルブ真空システム
メカバルブとチルベントのメリットを掛け合わせた、まさに集大成ともいえるバルブです。
真空装置と組み合わせ、適切な閉鎖信号を入力することで、詰まりが発生しにくくメンテナンスの手間もかからない真空システムを実現します。
真空システム購入のながれ
01 製品の選定
DCマシンの重量(t)とチップ径で、真空装置と真空排気ブロックサイズを選定します。
02 真空排気方案の検討
お客様の製品や課題に合わせて適切な真空ダイカスト方法をご提案します。
03 真空システムの製作
真空装置はおよそ2か月、真空ブロックはおよそ1か月かかります。
04 真空システムの納品、設置、トライ
納品後もメンテナンスなどサポートいたします。
Check!
購入をご検討の際にはお気軽にお問い合わせください。
専門のスタッフがお客様の製造環境に合わせて最適なご提案をいたします。
真空トライの確認事項
01金型取付の確認
| 確認項目 | 確認事項 |
|---|---|
| バルブPL面の確認 | バルブのPL面が金型キャビティのPL面より、凸0.03〜0.04 |
| 分流子のスリーブの当たり | 良好の事 |
02鋳造前の確認
| 確認項目 | 確認事項 |
|---|---|
| 離型剤スプレーの場所及び時間 | 固定側のピストン部とバルブ部に1sec以上確実に塗布している |
| 真空吸引ライン | 確実にホースが接続されている事 |
| バルブ保護エアーライン | バルブ保護エアー供給用チューブが接続され、低速・高速時にエアーが供給できるようになっている事 |
03鋳造時の確認
| 確認項目 | 確認事項 |
|---|---|
| バルブ保護エアー | 低速・高速時にエアーが供給され、高速増圧時にはエアーが停止しているか確認。 高速増圧に切替えた時に残圧が残っていないか。 注意 コック等で手動制御している場合は特に注意が必要 |
| チップ潤滑の燃焼状態 | 注湯時にチップ潤滑の燃焼が少ないか(煙が少ない)。 |
| バルブ周辺のガス漏れ | 鋳造時にバルブPL面よりガスの抜けが少ないか(バリが出てないか)。 |
| バルブ動作 | 型開き時にバルブが同時に開くのが良好状態 注意 少しでも遅いと、つまり始めている可能性あり。 |
| 真空吸引動作 | ホースにガスが吸引されるか(参考:少し吸引の音がしてホースが縮む)。 |
| 真空吸引タイミング | 真空吸引動作が射出音より早いか。 |
04鋳造品の外観
| 確認項目 | 確認事項 |
|---|---|
| バルブ排気溝の外観 | 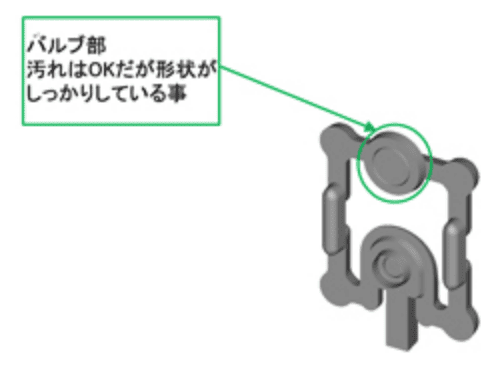 |
| 外観確認(全体) | 真空吸引の影響を見つける。 |
05その他
| 確認項目 | 確認事項 |
|---|---|
| 金型温度 | 真空吸引の影響を見つける。 |
06鋳造条件
| 確認項目 | 確認事項 |
|---|---|
| 真空バルブは、高速に切り替える0.4秒前から真空吸引開始。 チルベントは、高速に切り替える0.5秒前から真空吸引開始。 ホットチャンバーの場合は、ノズルタッチが終わって、射出信号の遅延時間によって、設定する。 ※右図参考 | 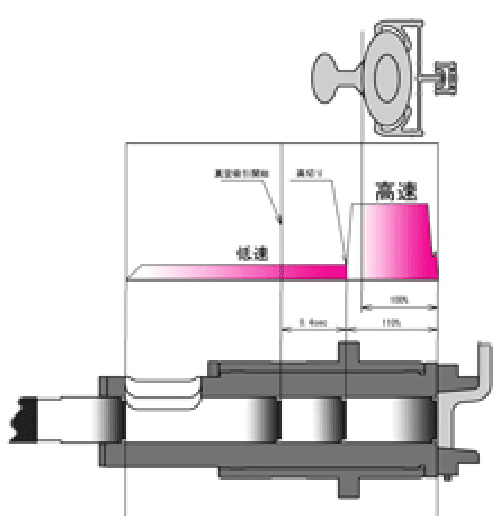 |
真空バルブの取扱上の注意
01離型剤の噴霧
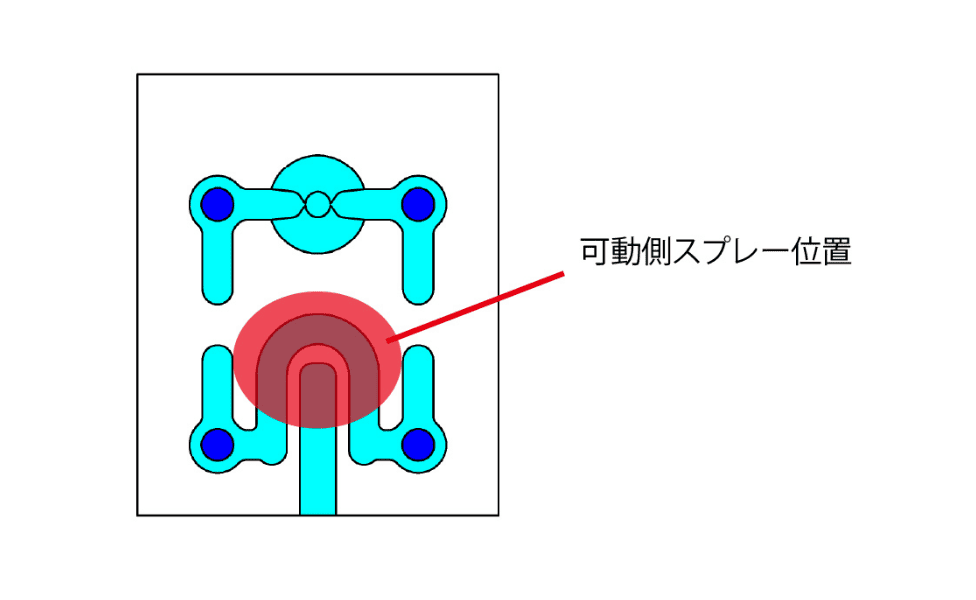
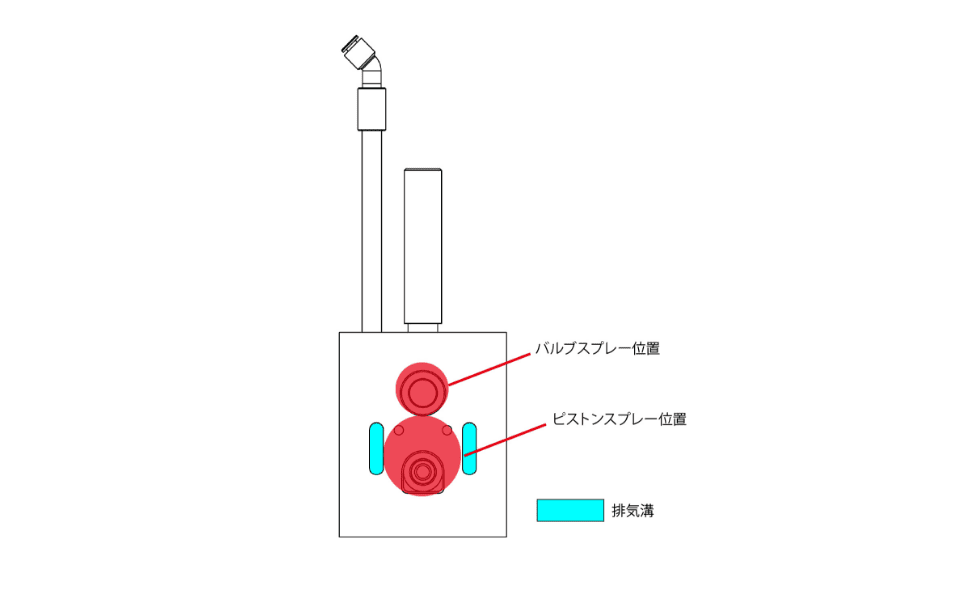
離型剤を下図指定箇所に0.5秒以上噴霧するように設定して下さい。
真空バルブ機構の不具合を予防し、寿命を延ばします。
- 可動側噴霧場所
- 固定側噴霧場所
02金型への取付
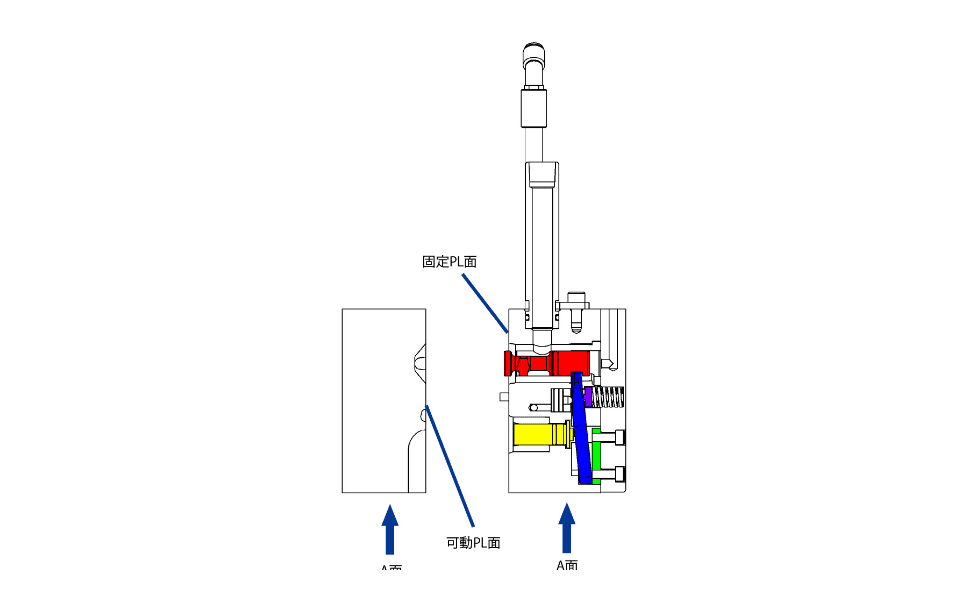
真空バルブの固定PL面・可動PL面は金型中子PLより、凸0.03~0.08にする。
凸量型式によって若干違います。金型製作時には取付関係図を参照して下さい。
固定ボルトを確実に締めA面を金型中子に密着させて下さい。
03摺動部の潤滑剤
分解してメンテナンスを実施する際にはバルブ及びバルブブッシュ、ピストン及びピストンブッシュの各摺動部に適切な潤滑剤を塗布して頂く事で摺動不良によるトラブルを軽減する事が出来ます。
出荷時には潤滑スプレー:株式会社和光ケミカル製“ワコーズ スレッドコンパウンド”を塗布しております。
弊社推奨品ですのでメンテナンス時に塗布する事をお勧め致します。
また、無料のメンテナンスサービスもございますのでぜひご利用ください。分解・洗浄して各部品の精度検査を実施致します。